👁️ Lượt xem: 34
Một tấm inox 2 ly chấn hai đường thành chữ U nhìn thì đơn giản, nhưng chỉ cần bản vẽ ghi kích thước lẫn lộn trong và ngoài, hoặc đặt lỗ quá sát đường chấn, là cả lô hàng ra sai. Gia công chấn inox theo bản vẽ đúng ngay lần đầu phụ thuộc nhiều vào bản vẽ hơn là vào máy chấn. Bài này Inox Tứ Minh tổng hợp những điều nên ghi rõ khi gửi bản vẽ chấn, kèm lý do đằng sau từng điều, để bạn và xưởng hiểu nhau ngay từ đầu.
Inox chấn khác thép đen ở chỗ nào?
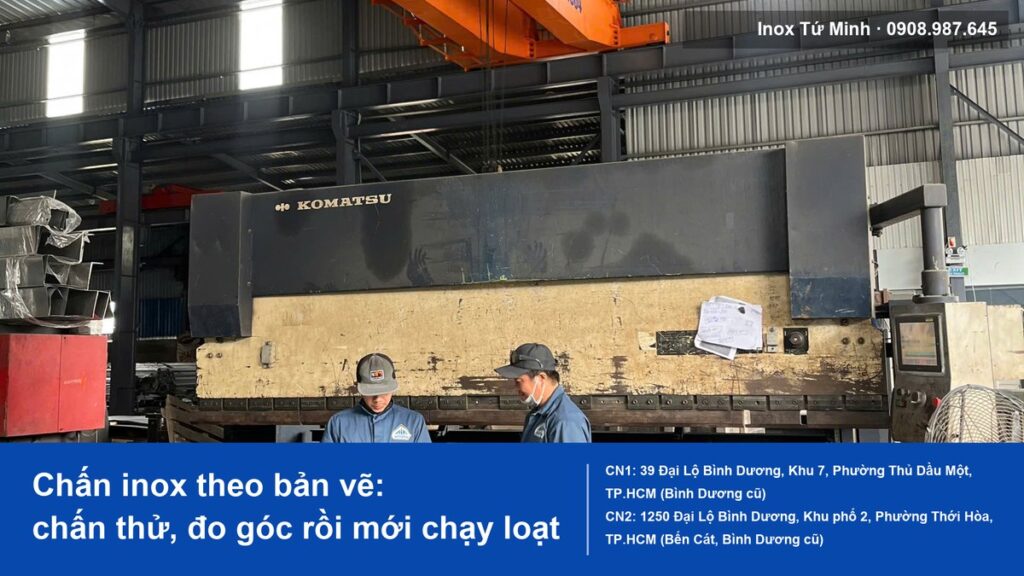
Người quen chấn thép đen chuyển sang chấn inox hay gặp một chuyện: chấn đúng góc 90 độ, nhả lực ra thì tấm bung lại thành 92, 93 độ. Đó là hiện tượng đàn hồi ngược, và inox đàn hồi mạnh hơn thép đen rõ rệt vì vật liệu bền và cứng lên nhanh khi bị biến dạng. Thợ phải chấn quá góc một chút để bù, và lượng bù thay đổi theo độ dày, mác inox, độ rộng cối. Vì vậy với lô hàng nhiều chi tiết, xưởng thường chấn thử một tấm, đo lại góc rồi mới chấn hàng loạt.
Inox cũng cần lực chấn lớn hơn thép đen cùng độ dày, và bề mặt rất dễ in vết cối. Với tấm bóng gương hay sọc nhuyễn HL, xưởng thường để nguyên lớp màng PVC bảo vệ khi chấn, hoặc lót thêm phim chống trầy ở vai cối. Nếu chi tiết của bạn là mặt nhìn thấy, như mặt tủ, ốp cột, bảng tên, hãy ghi rõ trên bản vẽ mặt nào là mặt đẹp để thợ đặt tấm đúng chiều.
Kích thước ghi trong hay ghi ngoài?
Đây là nguồn sai số lớn nhất. Cùng một chi tiết chữ U rộng 100, nếu bản vẽ không nói rõ 100 là kích thước lọt lòng hay kích thước phủ bì, xưởng có thể làm ra hai chi tiết lệch nhau đúng hai lần độ dày tấm. Với tấm 3 ly, đó là 6 mm, đủ để chi tiết không lắp vào đâu được.
Cách an toàn là ghi kích thước theo đúng chỗ lắp ráp quan tâm. Hộp cần bọc ngoài một cây trụ thì ghi kích thước trong. Chi tiết cần lọt vào một khung có sẵn thì ghi kích thước ngoài. Và ghi chú một dòng “kích thước ngoài” hoặc “kích thước trong” ngay trên bản vẽ, đừng để thợ phải đoán.
Bán kính chấn và độ rộng cối
Inox không gập được thành góc sắc như tờ giấy. Phía trong mỗi đường chấn luôn có một bán kính cong, và bán kính này phụ thuộc chủ yếu vào độ rộng rãnh cối chữ V. Trong nghề có một quy tắc làm điểm khởi đầu: độ rộng cối khoảng 8 lần độ dày tấm. Với inox, xưởng thường chọn cối rộng hơn một chút để giảm lực chấn và hạn chế nứt ở mặt ngoài. Cối càng rộng thì bán kính trong càng lớn.
Điều này có nghĩa là bạn không nên vẽ góc chấn bên trong sắc cạnh rồi đòi lắp khít với một chi tiết vuông góc. Nếu chỗ đó quan trọng, hãy ghi bán kính trong mong muốn, hoặc ghi chú “bán kính theo tiêu chuẩn xưởng” để xưởng chọn cối phù hợp và báo lại cho bạn.
| Điều nên ghi trên bản vẽ | Vì sao cần ghi |
|---|---|
| Mác inox và độ dày (vd: SUS304 dày 2 ly) | Quyết định lực chấn, độ đàn hồi và chọn cối |
| Kích thước trong hay ngoài | Tránh lệch hai lần độ dày tấm |
| Góc chấn và dung sai góc | Inox đàn hồi, cần biết mức sai lệch chấp nhận được |
| Bán kính trong (nếu quan trọng) | Bán kính phụ thuộc cối, ảnh hưởng lắp ghép |
| Mặt đẹp, chiều sọc HL | Để đặt tấm đúng chiều, tránh in vết cối lên mặt nhìn thấy |
| Số lượng | Lô nhiều thì xưởng chấn thử trước rồi mới chạy hàng loạt |
Cạnh chấn quá ngắn và lỗ quá sát đường chấn
Khi chấn, tấm inox tì lên hai vai của rãnh cối. Nếu cạnh chấn ngắn hơn khoảng cách tới vai cối, tấm sẽ trượt vào trong rãnh và không chấn được, hoặc chấn ra méo. Vì vậy mỗi độ dày đều có một chiều cao cạnh tối thiểu, và cối càng rộng thì cạnh tối thiểu càng dài. Một quy tắc kinh nghiệm hay được nhắc là cạnh chấn nên dài ít nhất khoảng 4 lần độ dày tấm, nhưng con số chính xác còn tùy cối của từng xưởng. Gặp cạnh bắt buộc phải ngắn, cách xử lý thường là chấn cạnh dài hơn rồi cắt bớt, hoặc đổi sang cối hẹp hơn nếu độ dày cho phép.
Lỗ và rãnh đặt quá sát đường chấn cũng là lỗi kinh điển. Vùng vật liệu quanh đường chấn bị kéo giãn, nên lỗ tròn nằm trong vùng này sẽ bị kéo thành hình oval, lỗ vuông bị xiên. Bản vẽ cắt laser trước rồi chấn sau rất hay dính lỗi này. Nếu lỗ buộc phải gần đường chấn, có hai cách: dời lỗ ra xa hơn, hoặc chấn trước rồi khoan, đột sau. Khi gửi bản vẽ, bạn cứ để xưởng rà vị trí lỗ trước khi cắt, sửa trên file luôn rẻ hơn sửa trên tấm.
Khai triển phôi: vì sao chi tiết chấn xong hay hụt hoặc dư vài ly?
Muốn cắt phôi phẳng đúng kích thước trước khi chấn, xưởng phải tính chiều dài khai triển. Khi tấm bị uốn, mặt ngoài giãn ra, mặt trong co lại, chỉ có một lớp ở giữa giữ nguyên chiều dài. Vị trí lớp này thay đổi theo vật liệu, độ dày và bán kính chấn. Nếu bạn tự khai triển bằng cách cộng các kích thước ngoài, phôi sẽ dư, cộng kích thước trong thì phôi hụt.
Vì vậy, khi đặt gia công, cách gọn nhất là gửi bản vẽ chi tiết đã chấn hoàn chỉnh và để xưởng tự khai triển theo cối và máy của họ. Nếu bạn đã có file khai triển sẵn, hãy ghi rõ bán kính và hệ số bạn dùng để xưởng đối chiếu.
Gia công chấn inox theo bản vẽ tại Tứ Minh: gửi file thế nào?
Inox Tứ Minh nhận file AutoCAD, PDF hoặc ảnh chụp bản vẽ tay có ghi đủ kích thước. Phôi được cắt bằng máy cắt laser CNC rồi chấn trên máy chấn, nên các chi tiết lặp lại đều nhau. Vật tư lấy ngay tại kho tấm inox của chúng tôi, có CO, CQ, nhận cả đơn vài chi tiết lẫn đơn số lượng lớn, có phương án làm gấp khi cần. Bạn có thể xem thêm các bài trong mục gia công inox theo bản vẽ để tham khảo những chi tiết tương tự.
Câu hỏi thường gặp về gia công chấn inox
Chấn inox có bị nứt không?
Inox 304 dẻo nên ít nứt khi chấn với bán kính hợp lý. Nguy cơ nứt tăng khi chấn bán kính quá nhỏ trên tấm dày, hoặc chấn song song với thớ cán ở một số loại tấm. Xưởng sẽ chọn cối phù hợp để tránh điều này.
Vì sao góc chấn inox hay bị lệch vài độ?
Do inox đàn hồi ngược mạnh hơn thép đen. Xưởng phải chấn quá góc để bù và thường chấn thử trước khi chạy hàng loạt.
Có nhận chấn tấm inox khách mang tới không?
Bạn liên hệ trước để xưởng kiểm tra mác, độ dày và tình trạng tấm, rồi báo phương án cụ thể.
Gửi bản vẽ chấn qua đâu?
Bạn gửi qua Zalo 0908.987.645 hoặc email sales@quoctetuminh.com, ghi rõ mác inox, độ dày và số lượng.
Cần gia công chấn inox theo bản vẽ? Gửi bản vẽ cho Inox Tứ Minh để được báo giá:
- Hotline/Zalo: 0908.987.645 · Điện thoại: 0274 3814 304
- Email: sales@quoctetuminh.com
- CN1: 39 Đại Lộ Bình Dương, Khu 7, Phường Thủ Dầu Một, TP.HCM (Bình Dương cũ)
- CN2: 1250 Đại Lộ Bình Dương, Khu phố 2, Phường Thới Hòa, TP.HCM (Bến Cát, Bình Dương cũ)
- Giờ làm việc: Thứ 2 – Thứ 7, 08:00–17:30
- Tư vấn nhanh chóng
- Gia công theo kích thước yêu cầu
- Nhận đơn từ nhỏ đến lớn
- Giá thành cạnh tranh
- Sản phẩm inox bền đẹp, chính xác cao
- Cắt laser - chấn gấp theo bản vẽ
- Đáp ứng tiến độ nhanh
- Hỗ trợ giao hàng tận nơi
Mọi chi tiết xin liên hệ:
Công ty Inox Tứ Minh
📞Hotline: 0274 7304 304 - 0908 987 645
💬Zalo: 0908 987 645
✉️Email: sales@quoctetuminh.com